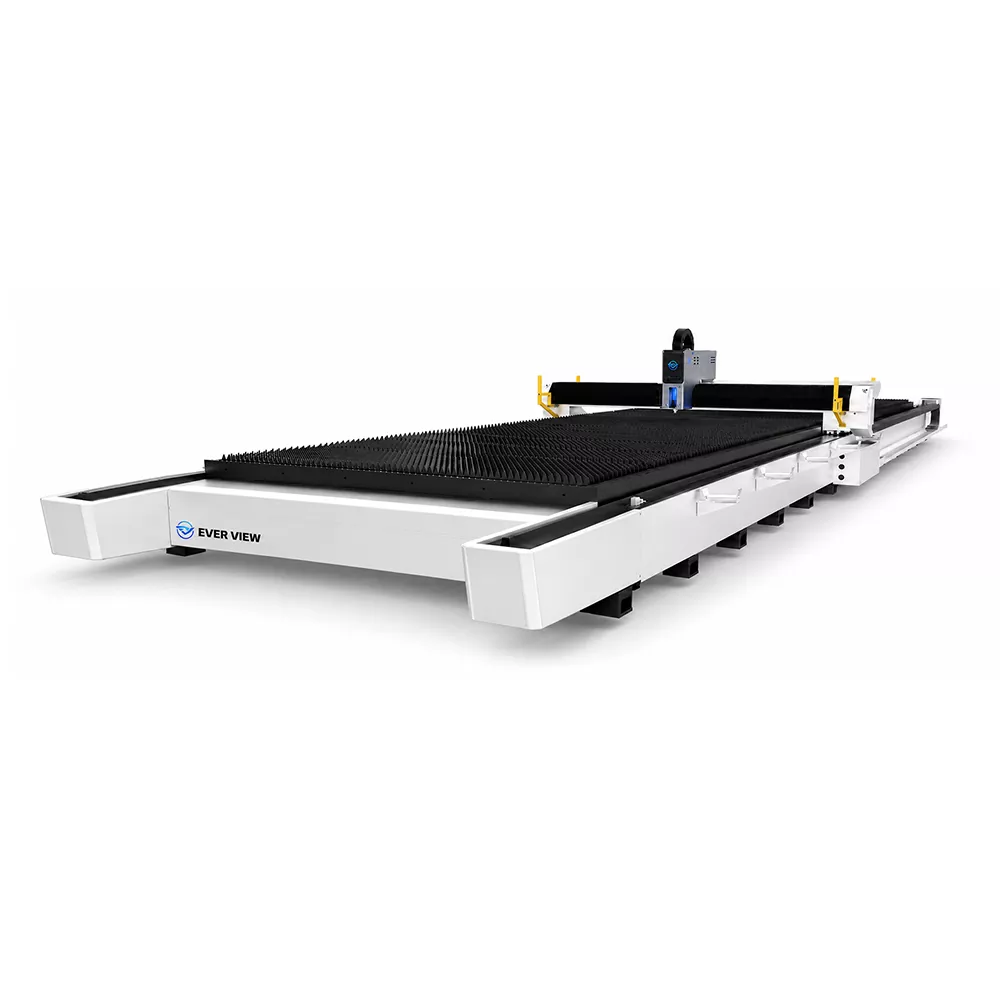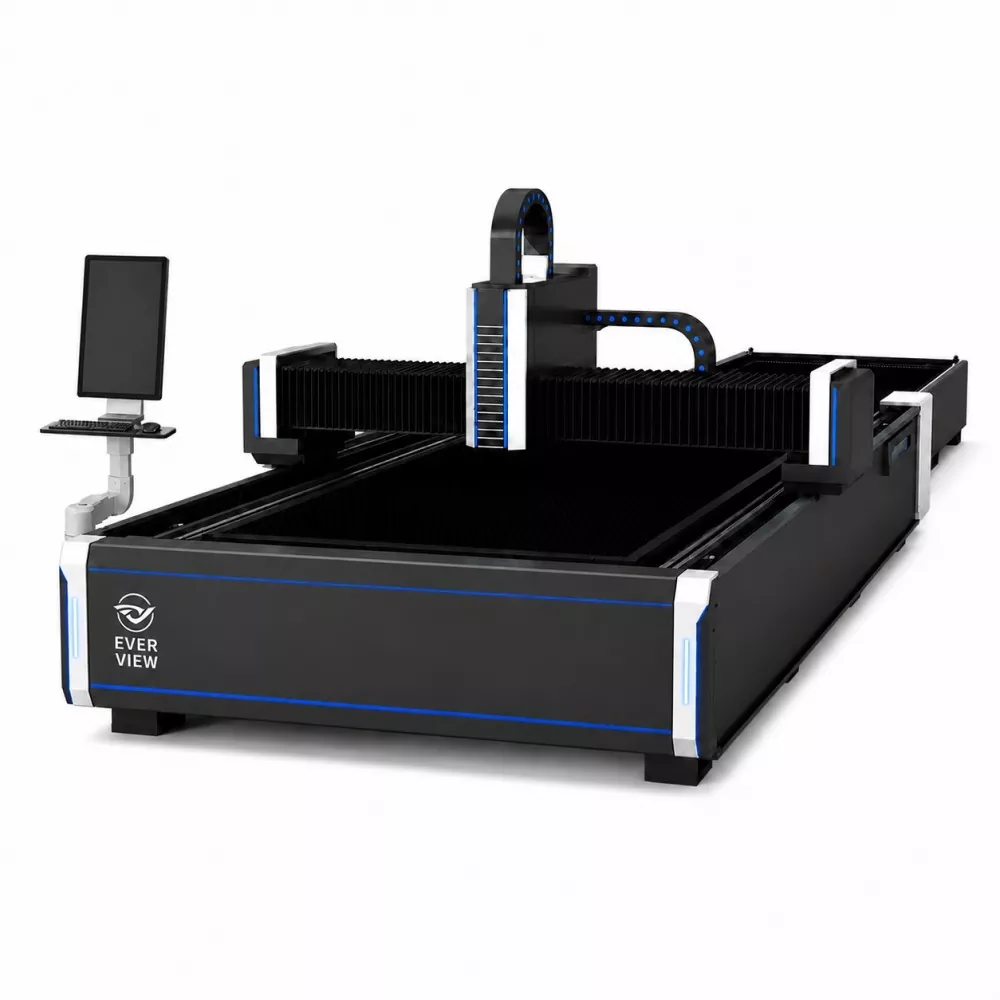
A pluošto lazerinio plokščių pjovimo mašinapadeda gamintojams apdoroti tikslių kontūrų, siauro pjovimo pločio ir lanksčios CNC valdymo metalo lakštus ir plokštes. Lazerio galios, medžiagos storio, pjovimo kokybės, eksploatavimo sąnaudų ir mašinos konfigūracijos supratimas yra būtinas norint pasirinkti įrangą, atitinkančią realius gamybos reikalavimus.
Šiame vadove paaiškinama, kaip veikia pluošto lazerinis plokščių pjovimas, kokias medžiagas galima apdoroti, kas turi įtakos pjovimo našumui ir kaip įvertinti mašiną prieš investuojant į naują gamybos įrangą.
1. Skaidulinių lazerinių plokštelių pjovimo staklių supratimas
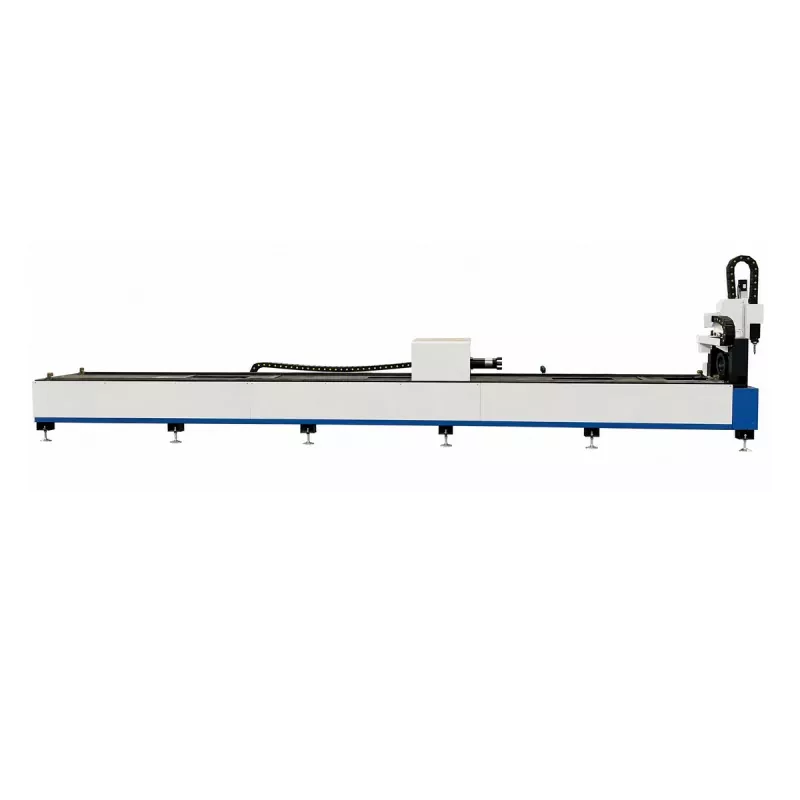
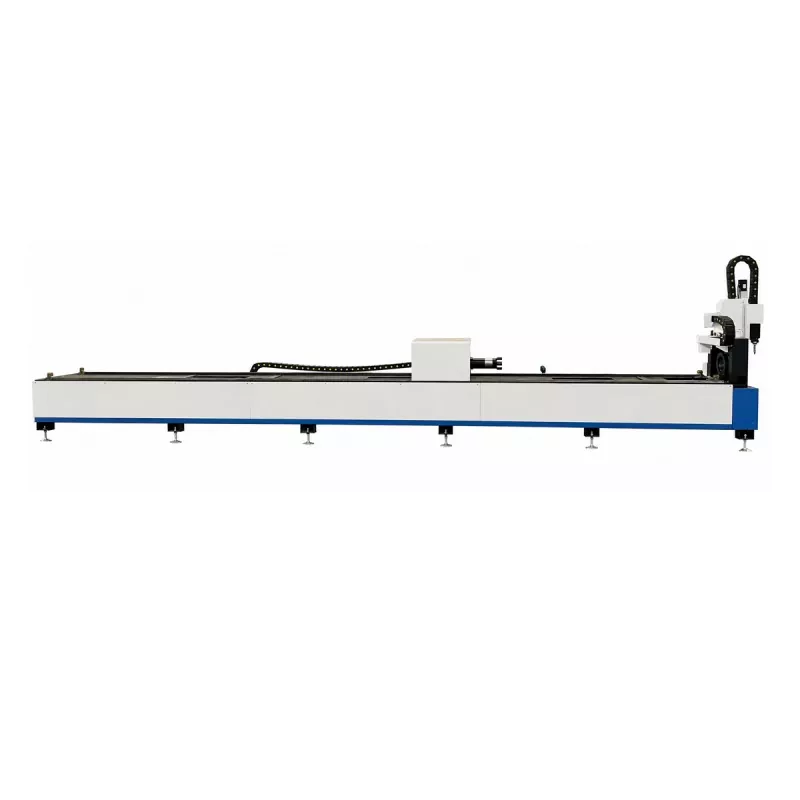
Pluošto lazerinis plokščių pjovimo staklės yra pramoninė metalo apdirbimo sistema, kuri naudoja koncentruotą lazerio spindulį, kad iš plokščių metalo lakštų ar plokščių būtų išpjautos užprogramuotos formos. CNC valdiklis koordinuoja pjovimo galvutę ir judesio sistemą, todėl mašina gali sekti sudėtingus kontūrus, skylutes, plyšius ir komponentų kontūrus su pakartojama padėtimi.
Skirtingai nuo įprasto mechaninio pjovimo, apdorojant lazeriu nereikia, kad ašmenys liestųsi su medžiaga. Fokusuotas spindulys sukuria intensyvią šilumą tam tikrame taške, o pagalbinės dujos padeda pašalinti išlydytą metalą iš pjovimo kelio. Šis procesas sukuria siaurą plyšį ir gali sumažinti papildomo kraštų apdailos poreikį, kai tinkamai sukonfigūruoti pjovimo parametrai.
Pagrindiniai pramoninės sistemos komponentai
- Skaidulinio lazerio šaltinis:Sukuria lazerio energiją, naudojamą metalui apdoroti.
- Lazerinio pjovimo galvutė:Sufokusuoja spindulį ir tiekia pagalbines dujas į pjovimo vietą.
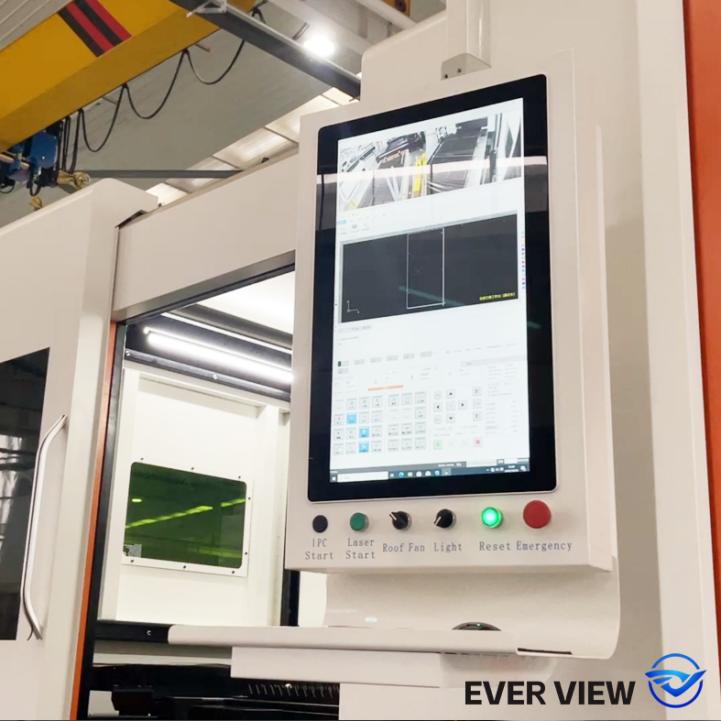
- CNC valdymo sistema:Interpretuoja užprogramuotus pjovimo kelius ir koordinuoja mašinos judėjimą.
- Judesio sistema ir mašinos lova:Paremkite ruošinį ir palaikykite stabilų, kontroliuojamą judėjimą.
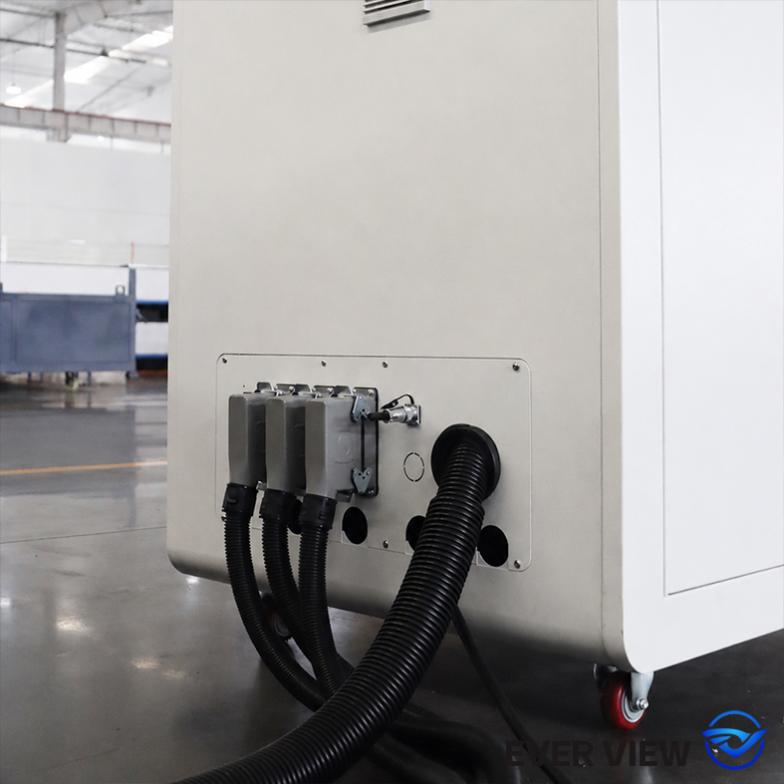
- Aušinimo sistema:Išlaiko paskirtus komponentus reikiamo darbo temperatūros diapazone.
- Dūmų ištraukimas ir apsauginis gaubtas:Padėkite kontroliuoti proceso emisijas ir sumažinti lazerio pavojų.
Šie komponentai veikia kartu. Vien tik didelės galios lazerio šaltinis negali garantuoti puikių rezultatų, jei mašinos konstrukcija, pjovimo galvutė, judesio valdymas, dujų tiekimas ar proceso nustatymai yra netinkami naudoti.
2. Kaip veikia pjovimo procesas?
Plokštelių pjovimas lazeriu apjungia optinę energiją, kontroliuojamą judėjimą ir medžiagos pašalinimą. Įrenginys skaitmeninį brėžinį paverčia fiziniu metaliniu komponentu atlikdamas suderintas operacijas.
1 žingsnis: Paruoškite pjovimo dizainą
Operatorius importuoja suderinamą CAD brėžinį į įrenginio programavimo arba įdėjimo programinę įrangą. Programinė įranga išdėsto komponentus ant metalinės plokštės, nustato pjovimo kelius ir apibrėžia įvadus, pradūrimo taškus ir kitas proceso instrukcijas.
2 veiksmas: sufokusuokite lazerio spindulį
Lazerio šaltinis generuoja spindulį, kuris per optinę tiekimo sistemą nukeliauja į pjovimo galvutę. Fokusuojantis lęšis sutelkia energiją į nedidelį ruošinio plotą, pakeldamas vietinę temperatūrą, kol metalas išsilydys arba įvyks šiluminė reakcija, reikalinga pasirinktam pjovimo procesui.
3 veiksmas: pašalinkite išlydytą medžiagą
Pagalbinės dujos, dažniausiai deguonis, azotas arba suslėgtas oras, kur tinka, padeda pašalinti išlydytą medžiagą iš plyšio. Dujų tipas ir slėgis turi įtakos pjovimo greičiui, briaunų oksidacijai, paviršiaus išvaizdai ir likučių kiekiui ant gatavos dalies.
4 veiksmas: sekite CNC pjovimo kelią
CNC sistema koordinuoja judėjimą pagal užprogramuotą kontūrą. Mašina perveria plokštę, eina nurodytu keliu ir užbaigia komponentą. Tinkamas pagreitis, kampų valdymas, fokusavimo nustatymai ir pjovimo greitis yra svarbūs norint išlaikyti matmenų nuoseklumą.
5 veiksmas: patikrinkite gatavą dalį
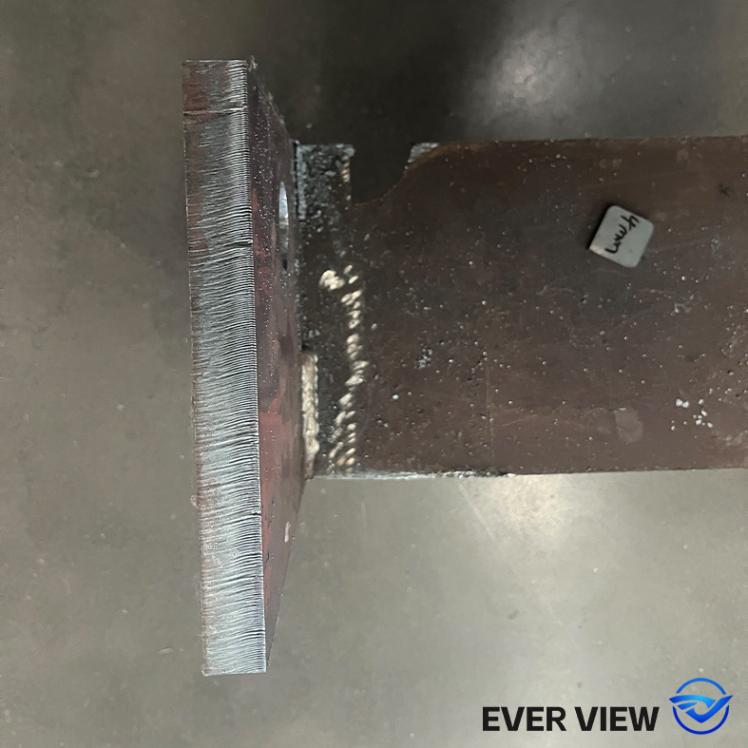
Operatoriai tikrina matmenis, plyšių kokybę, įdubimus, nuodegą ir kraštų išvaizdą pagal gamybos reikalavimus. Reikalingiems komponentams dokumentuota pirmoji patikra gali padėti patikrinti, ar procesas yra tinkamas prieš pradedant visą partiją.
3. Kokias medžiagas galima apdoroti pluoštiniu lazeriu plokščių pjovimo staklėmis?
Pluoštinių lazerių sistemos plačiai naudojamos metalo gamybai, tačiau praktinis pjovimo diapazonas priklauso nuo lazerio konfigūracijos, medžiagos rūšies, storio, paviršiaus būklės, pagalbinių dujų ir reikalingos briaunų kokybės. Ne kiekviena mašina gali vienodai gerai apdoroti kiekvieną medžiagą ar storį.
| Medžiaga | Tipinės programos | Svarbūs svarstymai |
|---|---|---|
| Anglies plienas | Konstrukcinės dalys, mašinų rėmai, laikikliai ir konstrukciniai komponentai | Deguonis gali padėti efektyviai pjauti; Reikėtų atsižvelgti į krašto oksidacijos ir tolesnio apdailos reikalavimus. |
| Nerūdijantis plienas | Maisto perdirbimo įranga, korpusai, architektūrinės dalys ir pramoniniai komponentai | Azotas dažnai pasirenkamas šviesioms, mažai oksiduojančioms briaunoms, nors sunaudojus dujas gali padidėti eksploatavimo išlaidos. |
| Aliuminis | Transportavimo komponentai, įrangos korpusai ir lengvos konstrukcijos | Reikia atkreipti dėmesį į atspindį, šilumos laidumą, lydinio sudėtį ir tinkamą mašinos apsaugą. |
| Žalvaris ir varis | Elektriniai komponentai, laidžios dalys ir tikslūs metalo gaminiai | Atspindinčiam metalo apdirbimui reikalinga suderinama lazerinė sistema, tinkami pjovimo parametrai ir tinkama apsauga nuo atgalinio atspindžio. |
| Kiti metalų lydiniai | Specializuotos pramoninės dalys ir individualūs gamybos darbai | Suderinamumas ir pjovimo kokybė turėtų būti patvirtinti atsižvelgiant į konkretų lydinį ir gamybos sąlygas. |
Pramonės šakos, kurioms naudingas pjovimas lazeriu
- Sunkiosios ir žemės ūkio technikos gamyba.
- Automobilių dalių ir transporto įrangos gamyba.
- Elektros spintos, valdymo dėžutės ir pramoniniai korpusai.
- Plieno gamyba, statybiniai komponentai ir metaliniai baldai.
- Liftų komponentai, komercinė įranga ir pritaikyti metalo gaminiai.
Gamintojams, kurie tvarko kelis gaminių dizainus arba dažnai keičia užsakymus, CNC programavimas gali supaprastinti perėjimą tarp darbų ir nereikia gaminti specialių pjovimo štampų kiekvienam naujam kontūrui.
4. Pagrindiniai privalumai gamintojams
Tikslus pjovimas ir nuoseklūs matmenys
Tinkamai sukonfigūruota pluošto lazerinio pjovimo sistema gali sukurti detalius kontūrus, mažas angas ir pasikartojančius komponentų profilius. Tai naudinga gamintojams, kurių surinkimas priklauso nuo tikslių skylių padėties, kontroliuojamų tarpų ir nuoseklių dalių matmenų. Tikrieji leistini nuokrypiai turi būti patvirtinti naudojant pasirinktą mašiną ir reprezentatyvius ruošinius.
Lankstus įvairių užsakymų apdorojimas
Pakeisti skaitmeninę pjovimo programą gali būti paprasčiau nei pakeisti įrankius įprastoje gamybos linijoje. Šis lankstumas palaiko užsakymą pagal užsakymą, mažas partijas, prototipus ir mišrius gamybos grafikus. Tai taip pat gali padėti gamintojams reaguoti į klientų dizaino peržiūras neperkonstruojant specialių įrankių.
Sumažintas antrinis apdorojimas
Kai medžiagos parinkimas ir pjovimo parametrai yra tinkami, pjovimas lazeriu gali sudaryti briaunas, kurias reikia mažiau šlifuoti ar pašalinti šlifavimą nei kai kurie alternatyvūs procesai. Tikrasis sumažinimas priklauso nuo reikalingo paviršiaus apdailos, medžiagos storio, dujų pasirinkimo ir gatavo komponento kokybės standartų.
Geresnis medžiagų panaudojimas
Įdėjimo programinė įranga sutvarko kelias dalis lape, kad sumažintų nepanaudotą erdvę. Kartu su siauromis įpjovomis ir gerai suplanuotomis pjovimo sekomis tai gali pagerinti žaliavos panaudojimą. Rezultatas priklauso nuo dalių geometrijos, minimalaus atstumo, likučių valdymo ir gamybos planavimo.
Galimi produktyvumo patobulinimai
Automatiniai pjovimo takai, kartojamos programos ir pasirenkama pakrovimo arba iškrovimo įranga gali sumažinti krovimą rankomis ir palaikyti nuoseklesnę gamybą. Tačiau bendras pralaidumas taip pat priklauso nuo pradūrimo laiko, medžiagų judėjimo, rūšiavimo, tikrinimo ir darbo pakeitimui reikalingo laiko.
5. Kas lemia pjovimo našumą?
Pjovimo efektyvumas yra mašinos konfigūracijos, medžiagos savybių, proceso nustatymų ir operatoriaus praktikos derinys. Įvertinti šiuos veiksnius kartu yra patikimiau nei pasirinkti įrangą, pagrįstą vien lazerio galia.
Lazerio galia ir medžiagos storis
Lazerio galia turi įtakos energijos kiekiui, kuris yra skirtas medžiagai lydyti arba apdoroti. Didesnė galia gali išplėsti praktinį pjovimo diapazoną arba pagerinti pralaidumą tinkamomis sąlygomis. Nepaisant to, didžiausias reklamuojamas storis nebūtinai yra storis, kuriuo mašina užtikrina geriausią gamybos greitį, kraštų kokybę ar eksploatavimo išlaidas.
Prieš pasirinkdami konfigūraciją, nustatykite dažniausiai naudojamą storį, storiausią medžiagą, kurią reikia reguliariai pjauti, ir bet kokius atsitiktinius didžiausio storio darbus. Paprašykite tiekėjo pjovimo duomenų, atitinkančių jūsų medžiagų, dujų ir kokybės reikalavimus.
Pjovimo greitis ir fokusavimo padėtis
Per didelis greitis gali sukelti nepilną prasiskverbimą arba apnašas apatiniame krašte, o netinkamas mažas greitis gali sukelti per didelį karštį ir blogą krašto kokybę. Fokusavimo padėtis taip pat turi įtakos energijos pasiskirstymui plyšyje. Teisingi nustatymai priklauso nuo medžiagos, storio, purkštuko, dujų ir mašinos konfigūracijos.
Pagalbinis dujų pasirinkimas
Pjaunant anglinį plieną deguonis gali suteikti papildomos šilumos, o azotas dažniausiai naudojamas, kai svarbu šviesus, mažai oksiduojantis kraštas. Suslėgtas oras gali būti praktiškas tam tikrais atvejais, kai jo slėgis, švara ir drėgmės kontrolė yra tinkama. Dujų pasirinkimas turėtų subalansuoti krašto kokybę, apdorojimo greitį, tolesnius veiksmus ir visas vartojimo išlaidas.
Antgalis ir optinė būklė
Pažeistas antgalis, užterštas apsauginis langas arba neteisingas purkštukų išlygiavimas gali sutrikdyti dujų srautą ir turėti įtakos pjovimo rezultatui. Todėl, kai netikėtai pablogėja kokybė, būtina reguliariai tikrinti eksploatacines medžiagas.
6. Kaip pasirinkti tinkamą pluošto lazerinio plokštelių pjovimo mašiną
Tinkama mašina turėtų atitikti gamyklos gamybos reikalavimus šiandien ir palikti pakankamai erdvės augimui ateityje. Struktūrizuotas įvertinimas padeda išvengti perteklinių išlaidų, susijusių su nereikalingais pajėgumais, arba įsigyti sistemą, kuri kovoja su įprastomis gamybos užduotimis.
Apibrėžkite savo medžiagos ir storio diapazoną
Paruoškite kiekvieną mėnesį apdorojamų metalų sąrašą, jų rūšis, storio pasiskirstymą, lakštų matmenis ir reikalingą briaunų apdailą. Įtraukite kiekvieno storio darbo procentinę dalį, o ne pasikliaukite tik storiausia dalimi, kurią retkarčiais pagaminate.
Suderinkite darbo sritį su savo gamybos darbo eiga
Darbinis stalas turi atitikti jūsų standartinius plokštės matmenis ir dalis, kurias ketinate gaminti. Patikrinkite pakrovimo prieigą, laisvą gamyklos grindų plotą, medžiagų saugyklą, krano ar šakinio krautuvo prieigą ir techninei priežiūrai reikalingą atstumą.
Įvertinkite visą mašinos konfigūraciją
Palyginkite lazerio šaltinį, pjovimo galvutę, CNC valdiklį, judesio komponentus, mašinos pagrindą, aušinimo sistemą, elektros reikalavimus, ištraukimo įrangą ir saugos gaubtą. Patvirtinkite, kurios prekės yra įtrauktos į nurodytą kainą, o kurios – pasirenkami priedai.
Peržiūrėkite programinę įrangą ir automatizavimą
Patvirtinkite, kad programavimo programinė įranga palaiko jūsų piešimo formatus ir įdėjimo darbo eigą. Jei gamybos apimtys pateisina automatizavimą, įvertinkite mainų lenteles, automatinį pakrovimą ir iškrovimą, likučių tvarkymą ir integraciją su esamomis gamybos sistemomis.
Įvertinkite tiekėjų palaikymą
Montavimas, operatoriaus mokymas, atsarginių dalių prieinamumas, nuotolinė diagnostika ir techninės priežiūros nurodymai turi įtakos ilgalaikei įrangos vertei. Paklauskite, kaip teikiama techninė pagalba, kokios galimos reagavimo priemonės ir kokios eksploatacinės medžiagos turėtų būti sandėliuojamos vietoje.
Prašyti raštiško techninio pasiūlymo
Naudingame pasiūlyme turėtų būti aiškiai nurodyta mašinos konfigūracija, pjovimo galimybės, naudingumo reikalavimai, įtraukti priedai, garantijos sąlygos, pristatymo tvarka, įrengimo apimtis ir mokymas. Teiginiai apie gamybą turėtų būti pagrįsti atitinkamomis bandymo sąlygomis, o ne plačiais teiginiais, kuriems trūksta konteksto.
7. Pluošto lazeris prieš plazminį ir CO2 pjovimą
Skirtingos pjovimo technologijos tinka įvairiems medžiagų storio, kokybės lūkesčių, gamybos apimties ir investicijų biudžeto deriniams. Šviesolaidinis lazeris automatiškai nėra pats ekonomiškiausias pasirinkimas atliekant kiekvieną metalo apdirbimo užduotį.
| Vertinimo faktorius | Pluošto lazeris | Plazminis pjovimas | CO2 lazeris |
|---|---|---|---|
| Tipiškos stiprybės | Tikslus metalo pjovimas ir siauri pjūviai | Tvirtas laidžių metalų pjovimas, įskaitant daug storų plokščių | Universalus apdorojimas lazeriu, pritaikytas metalams ir nemetalams, priklausomai nuo sistemos konstrukcijos |
| Plono lakšto detalė | Apskritai labai geras | Dėl puikių savybių gali prireikti daugiau apdailos | Gali pateikti išsamų pjovimą suderinamose programose |
| Tinkamumas storoms plokštėms | Priklauso nuo galios, medžiagos ir reikalingos kokybės | Dažnai konkurencinga konstrukcinių plokščių darbams | Priklauso nuo galios ir taikymo; veiklos ekonomika reikalauja įvertinimo |
| Eksploatacijos sumetimai | Pagalba dujų, optikos, aušinimo ir lazerio saugai | Elektrodų ir eksploatacinių medžiagų susidėvėjimas, pjovimo dujos ir kraštų apdaila | Dujų tiekimas, optika, priežiūra ir medžiagų suderinamumas |
| Geriausias atrankos metodas | Pirmenybę teikite tikslumui, pralaidumui ir bendroms priimtinos dalies išlaidoms | Pirmenybę teikite storiui, gamybos poreikiams ir pjovimo kainai | Suderinkite lazerinę sistemą pagal numatytą medžiagų diapazoną ir proceso reikalavimus |
Ploniems ir vidutiniams metalo lakštams dažnai svarstoma pluoštinio lazerio technologija dėl tikslumo, automatizavimo potencialo ir apdorojimo lankstumo. Sunkioms plokštelėms plazma gali išlikti konkurencinga, atsižvelgiant į tolerancijos reikalavimus ir eksploatavimo išlaidas. Tinkamiausias pasirinkimas turėtų būti nustatytas atliekant reprezentatyvius pjovimo bandymus ir išsamų sąnaudų palyginimą.
8. Veiklos kaštai ir gamybos efektyvumas
Pirkimo kaina yra tik viena investicijų dalis. Patikimas vertinimas turėtų atsižvelgti į išlaidas, patirtas gaminant priimtinas dalis per numatomą mašinos eksploatavimo laiką.
Nustatykite pagrindines išlaidų kategorijas
- Elektra:Lazerio šaltinis, aušinimo sistema, judėjimo įranga, ištraukimas ir pagalbiniai įrenginiai.
- Pagalbinės dujos:Deguonis, azotas arba suslėgtas oras, įskaitant dujų generavimo ir apdorojimo įrangą, jei taikoma.
- Eksploatacinės medžiagos:Purkštukai, apsauginiai langai, lęšiai, jei reikia, ir kiti keičiami komponentai.
- Darbas:Programavimas, pakrovimas, iškrovimas, rūšiavimas, tikrinimas ir priežiūra.
- Priežiūra:Suplanuotas aptarnavimas, atsarginės dalys, trikčių šalinimas ir techninė pagalba.
- Medžiagos atliekos:Įdėjimo efektyvumas, atmestos dalys, sąrankos laužas ir netinkami naudoti likučiai.
- Prastova:Gamybos nuostoliai, susiję su gedimais, priežiūra ir dalių ar aptarnavimo laukimu.
Apskaičiuokite vienos priimtinos dalies kainą
Vienas naudingas būdas yra padalyti bendras tipinės gamybos išlaidas iš pagamintų atitinkančių dalių skaičiaus. Jei reikia, įtraukite medžiagų sunaudojimą, mašinos eksploatavimo išlaidas, darbą, eksploatacines medžiagas ir perdirbimą. Tai suteikia prasmingesnį palyginimą nei vien pjovimo greitis.
Gamintojai taip pat turėtų išmatuoti tikrąjį ciklo laiką, įskaitant pakrovimą, pradūrimą, pjovimą, iškrovimą ir patikrinimą. Mašina, kuri pjauna greitai, bet reikalauja dažno įsikišimo, gali negauti didžiausios našumo per visą pamainą.
Įvertinkite galimą investicijų grąžą
Keisdami išorinę pjovimo ar senesnę įrangą, palyginkite esamas išlaidas su numatomomis vidaus gamybos sąnaudomis. Įtraukite diegimą, mokymą, finansavimą, priežiūrą ir realų panaudojimą. Bet koks atsipirkimo įvertinimas turėtų būti pagrįstas dokumentais pagrįstomis gamybos apimtimis ir konservatyviomis prielaidomis dėl būsimų užsakymų.
9. Techninė priežiūra ir darbo vietos sauga
Profilaktinė priežiūra padeda išlaikyti stabilų pjovimo našumą, apsaugo pagrindinius komponentus ir sumažina išvengiamų gamybos pertrūkių skaičių. Operatoriai turėtų laikytis įrangos gamintojo techninės priežiūros grafiko ir procedūrų, nurodytų įdiegtam lazerio šaltiniui ir pjovimo galvutei.
Kasdienė ir įprastinė priežiūra
- Patikrinkite purkštukus, ar jie nepažeisti, užteršti ir sureguliuoti.
- Patikrinkite apsauginius optinius komponentus pagal patvirtintą tikrinimo procedūrą.
- Stebėkite aušinimo sistemos pavojaus signalus, temperatūrą, aušinimo skysčio būklę ir reikiamą srautą.
- Patikrinkite dujų tiekimo linijas, filtrus, reguliatorius ir slėgio rodmenis.
- Saugokite, kad ant darbo stalo ir aplinkinių plotų nebūtų susikaupusių šiukšlių ir dulkių.
- Peržiūrėkite mašinos pavojaus signalus ir įrašykite pasikartojančias pjovimo kokybės problemas.
- Atlikite planinį tepimą ir mechaninius patikrinimus, kaip nurodė gamintojas.
Pagrindinė lazerio saugos praktika
Pramoninės lazerinės sistemos gali kelti rimtą pavojų akims, odai, gaisrui, elektrai ir dūmams. Skaidulinių lazerių bangos ilgiui ir galiai reikia ypatingo dėmesio, nes artimo infraraudonųjų spindulių lazerio spinduliuotė gali būti nematoma žmogaus akiai.
- Naudokite tinkamą gaubtą, blokus ir apsaugos sistemas, atitinkančias lazerio klasifikaciją ir montavimą.
- Niekada neapeikite blokatorių ir nedirbkite su pažeistais apsauginiais užtvarais.
- Užtikrinkite veiksmingą dūmų ištraukimą ir įvertinkite su pjaunamomis medžiagomis susijusius pavojus.
- Naudokite tik patvirtintus lazerinius apsauginius akinius, kai to reikalaujama pagal dokumentuotą saugos vertinimą; akiniai nepakeičia inžinerinių valdymo priemonių.
- Laikydamiesi patvirtintų procedūrų, eksploatavimą ir techninę priežiūrą apribokite tik apmokytam personalui.
- Prieš techninę priežiūrą ar remontą taikykite tinkamas blokavimo ir izoliavimo procedūras.
Prieš montuojant ir eksploatuojant patalpos turėtų patikrinti galiojančius vietinius reglamentus, elektros reikalavimus, priešgaisrinės saugos priemones ir darbo saugos standartus.
10. Vertinimo prieš pirkimą kontrolinis sąrašas
Prieš užsakydami pluošto lazerinę plokščių pjovimo mašiną, naudokite šį kontrolinį sąrašą, kad surengtumėte technines diskusijas su potencialiais tiekėjais.
- Ar pagrindinės medžiagų rūšys ir gamybos storiai buvo dokumentuoti?
- Ar siūloma lazerio galia tinka įprastiems gamybos darbams, o ne tik retkarčiais pjaunant didžiausią storį?
- Ar darbo zona tinka standartiniams plokščių dydžiams ir planuojamam gamyklos išdėstymui?
- Ar dalių pavyzdžiai buvo išbandyti naudojant tipines medžiagas ir kokybės reikalavimus?
- Ar pjovimo greitis, briaunos kokybė ir matmenų rezultatai dokumentuojami nurodytomis bandymo sąlygomis?
- Ar lazerio šaltinis, pjovimo galvutė, valdiklis ir pridedami priedai yra aiškiai nurodyti?
- Ar suprantami elektros tiekimo, vėsinimo, suspausto oro, dujų ir ištraukimo reikalavimai?
- Ar buvo peržiūrėtas programinės įrangos suderinamumas, įdėjimo galimybės ir pasirenkamas automatizavimas?
- Ar montavimo, mokymo, garantijos, atsarginių dalių ir techninės pagalbos sąlygos yra aiškios?
- Ar numatomos priimtinos dalies sąnaudos buvo palygintos su esamais gamybos metodais?
Tiksliai apibrėžtas pirkimo procesas padeda gamintojams palyginti tiekėjus pagal praktinę produkcijos vertę, o ne pasikliauti antraštėmis. Taip pat sukuriama aiški nuoroda į diegimo priėmimą ir būsimas veikimo apžvalgas.
11. Dažnai užduodami klausimai
1. Kam naudojama pluošto lazerinė plokštelių pjovimo mašina?
Jis naudojamas programuotų formų pjaustymui iš metalo lakštų ir plokščių tokioms reikmėms kaip mašinų komponentai, pramoniniai korpusai, konstrukcinės dalys, transportavimo įranga ir pritaikyta metalo gamyba.
2. Kokius metalus galima pjauti pluošto lazerine plokštelių pjovimo mašina?
Įprastos medžiagos yra anglinis plienas, nerūdijantis plienas, aliuminis, žalvaris ir varis. Tinkamumas priklauso nuo lazerio konfigūracijos, medžiagos savybių, storio, pagalbinių dujų ir reikalingos pjovimo kokybės. Prieš gamindami patvirtinkite konkretaus lydinio suderinamumą.
3. Kiek lazerio galios reikia plokščių pjovimui?
Reikalinga galia priklauso nuo medžiagos, storio pasiskirstymo, gamybos apimties, pageidaujamo greičio ir krašto kokybės reikalavimų. Pirkėjai turėtų teikti pirmenybę dažniausiai apdorojamiems storiams ir patvirtinti siūlomą konfigūraciją naudodami pavyzdinius pjūvius, o ne rinktis tik pagal didžiausią reklamuojamą talpą.
4. Ar pluošto lazerinio pjovimo staklės gali apdoroti storas metalines plokštes?
Taip, tinkamai sukonfigūruotos pramoninės sistemos gali pjauti storas metalines plokštes. Praktinė riba priklauso nuo lazerio galios, metalo tipo, dujų ir kokybės reikalavimų. Pjovimas netoli didžiausios mašinos galios gali būti susijęs su lėtesniu apdorojimu arba skirtingomis briaunų charakteristikomis, todėl rekomenduojama atlikti reprezentatyvų bandymą.
5. Ar skaidulų pjovimas lazeriu pašalina šlakų pašalinimą?
Ne kiekvienoje programoje. Teisingai optimizuotas pjovimas gali sumažinti įbrėžimus ir apnašas, tačiau rezultatas priklauso nuo medžiagos, storio, purkštuko būklės, dujų nustatymų ir pjovimo parametrų. Kai kurioms sudedamosioms dalims vis tiek gali prireikti valyti kraštus ar atlikti kitas apdailos operacijas.
6. Ar skaidulinis pjovimas lazeriu yra ekonomiškesnis nei plazminis pjovimas?
Tai priklauso nuo programos. Skaiduliniai lazeriai gali būti patrauklūs atliekant precizinį darbą ir apdorojant plonus ir vidutinius lakštus, o plazma gali išlikti konkurencinga atliekant tam tikrus storų plokščių darbus. Palyginkite įrangos sąnaudas, dujų ir elektros sąnaudas, pralaidumą, darbo jėgas, medžiagų panaudojimą ir apdailos reikalavimus.
7. Kas turėtų būti įtraukta į mašinos citatą?
Išsamioje citatoje turėtų būti nurodytas lazerio šaltinis ir galia, darbo sritis, pjovimo galvutė, CNC sistema, mašinos pagrindas, aušinimo įranga, saugos nuostatos, pridedami priedai, programinė įranga, diegimas, mokymas, garantija ir techninė pagalba. Taip pat turėtų būti aiškiai nurodyti komunalinių paslaugų reikalavimai ir neprivalomi elementai.
8. Kaip gamintojai gali išlaikyti pastovią pjovimo kokybę?
Naudokite patvirtintus pjovimo parametrus, apžiūrėkite purkštukus ir optinius komponentus, prižiūrėkite dujų ir aušinimo sistemas, laikykitės prevencinės priežiūros procedūrų ir registruokite proceso rezultatus. Kai netikėtai pasikeičia kokybė, prieš atlikdami didelius parametrų reguliavimus, patikrinkite eksploatacines medžiagas ir įrenginio aliarmus.
9. Kokią informaciją turėtų pateikti pirkėjai, prašydami pasiūlymo?
Pateikite medžiagų tipus ir klases, mažiausią ir didžiausią storį, bendrus lakštų matmenis, reprezentacinius brėžinius, numatomą mėnesio gamybą, reikalingą krašto kokybę, galimas komunalines paslaugas ir pageidaujamą automatizavimo lygį. Ši informacija padeda tiekėjams rekomenduoti tinkamą konfigūraciją.
10. Kodėl mėginio pjaustymas turi būti baigtas prieš perkant?
Mėginių pjovimas suteikia praktinių įrodymų, kaip siūloma mašina elgiasi su faktinėmis pirkėjo medžiagomis ir komponentų geometrija. Tai leidžia pirkėjui prieš investuojant įvertinti pjovimo kokybę, apdorojimo laiką, matmenų nuoseklumą ir apdailos reikalavimus.
Raskite savo verslui tinkamą pluošto lazerinio plokštelių pjovimo sprendimą
Tinkamos įrangos pasirinkimas prasideda nuo medžiagų, gamybos tikslų, kokybės reikalavimų mažinimo ir ilgalaikių veiklos sąnaudų supratimo. Kruopščiai suderinta mašinos konfigūracija gali padėti pagerinti gamybos lankstumą, išlaikyti pastovią dalių kokybę ir palaikyti efektyvesnę metalo gamybą.
Jinan Ever View Machinery Technology Co., Ltd.laukia gamintojų, metalo gamybos įmonių ir pramoninės įrangos pirkėjų, ieškančių pluošto lazerinio pjovimo sprendimų, užklausų. Pasidalykite savo medžiagų specifikacijomis, plokštės storio diapazonu, darbiniais matmenimis ir gamybos tikslais, kad aptartumėte konfigūraciją, tinkančią jūsų programai.
Susisiekite su mumisaptarti savo pluošto lazerinio plokščių pjovimo reikalavimus, paprašyti papildomos informacijos apie mašiną ir ištirti sprendimą, atitinkantį jūsų gamybos poreikius.